


Elegir el proceso de fabricación adecuado es fundamental para el éxito de su producto. Dos métodos populares para crear piezas grandes no-metálicas son el conformado al vacío de ABS y la fabricación de fibra de vidrio (FRP). Si bien a veces pueden producir piezas de apariencia similar-, son fundamentalmente diferentes en costo, materiales y aplicación.
Esta guía proporciona una comparación directa-contra-directa.
Resumen ejecutivo: de un vistazo
| Característica | Conformado al vacío de ABS | Fibra de vidrio (FRP) |
|---|---|---|
| Tipo de proceso | Termoformado(Cambio físico) | Diseño compuesto-(Cambio químico) |
| Generador de costos primario | Costo de herramientas (molde) | Intensidad Laboral |
| Lo mejor para volúmenes | Medio a alto(de 100 a 10 000 unidades o más) | Bajo a Medio(1 a cientos de unidades) |
| Fortaleza | Buena resistencia al impacto;No es un material estructural | muy alto; Se puede utilizar para componentes estructurales. |
| Acabado superficial | Excelentedirectamente del molde | Requiere un posprocesamiento importante-(lijado, relleno) |
| Velocidad de producción | Rápidotiempo de ciclo (minutos por pieza) | Lentotiempo de curado (horas por pieza) |
1. Comparación de precios y estructuras de costos
| Factor de costo | Conformado al vacío de ABS | Fibra de vidrio (FRP) |
|---|---|---|
| Costo de herramientas/moldes | Bajo a Medio.Los moldes se pueden fabricar de madera o resina para los prototipos y de aluminio para la producción. Esta es una gran ventaja para reducir la inversión inicial. | Medio a Alto.Requiere un "plug" o "maestro" de alta-calidad para crear el molde final. Luego, el molde en sí se fabrica con FRP, lo cual es un proceso que requiere mucha mano de obra. |
| Costo de la pieza (por unidad) | Bajo en volúmenes altos.Una vez que se paga el molde, el costo por-pieza se reduce significativamente debido a los ciclos rápidos y automatizados. Ideal para escalar. | Alto a altos volúmenes.El costo no disminuye linealmente ya que cada pieza aún requiere mano de obra y material similares. Se vuelve económicamente inviable para tiradas muy grandes. |
| Costo laboral | Bajo.El proceso está altamente automatizado. Un solo operador puede manejar una máquina, y la mano de obra se dedica principalmente a cargar/descargar y recortar. | Muy alto.El proceso es casi totalmente manual (corte, laminado, colocación, aplicación de resina). Se requiere mano de obra calificada y requiere mucho tiempo. |
| Volumen de producción económico | Excelente para volúmenes medios y altos.El bajo coste por pieza-y los ciclos rápidos lo hacen ideal para tiradas de producción de cientos a decenas de miles de unidades. | Excelente para volúmenes bajos y prototipos.Menor costo de herramientas inicial para-piezas únicas, pero el costo por pieza sigue siendo alto. Lo mejor para lotes de 1 a 100 unidades. |
Veredicto de costos:ElegirConformado al vacío de ABSpara una rentabilidad-efectivaproducción en masa. ElegirFibra de vidriocuando su volumen es demasiado bajo para justificar el costo de las herramientas para el conformado al vacío, o cuando necesita una pieza única, muy grande y resistente.
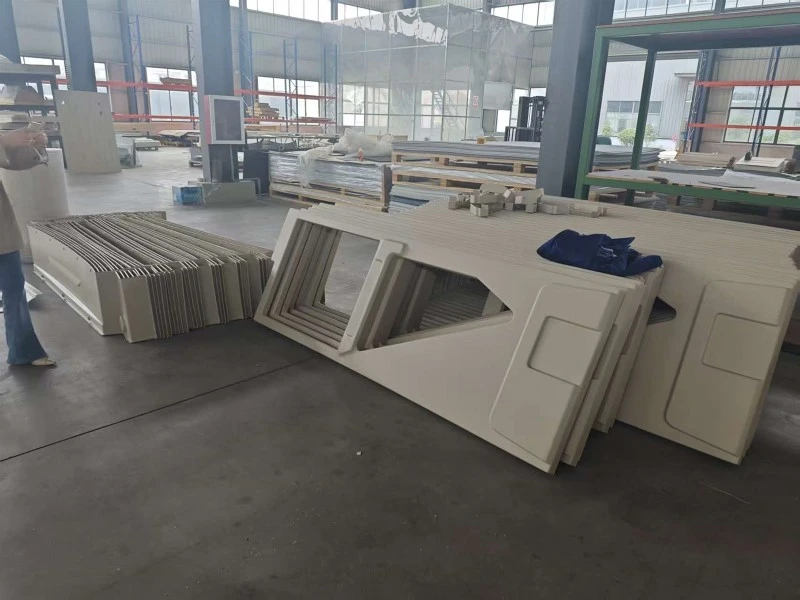
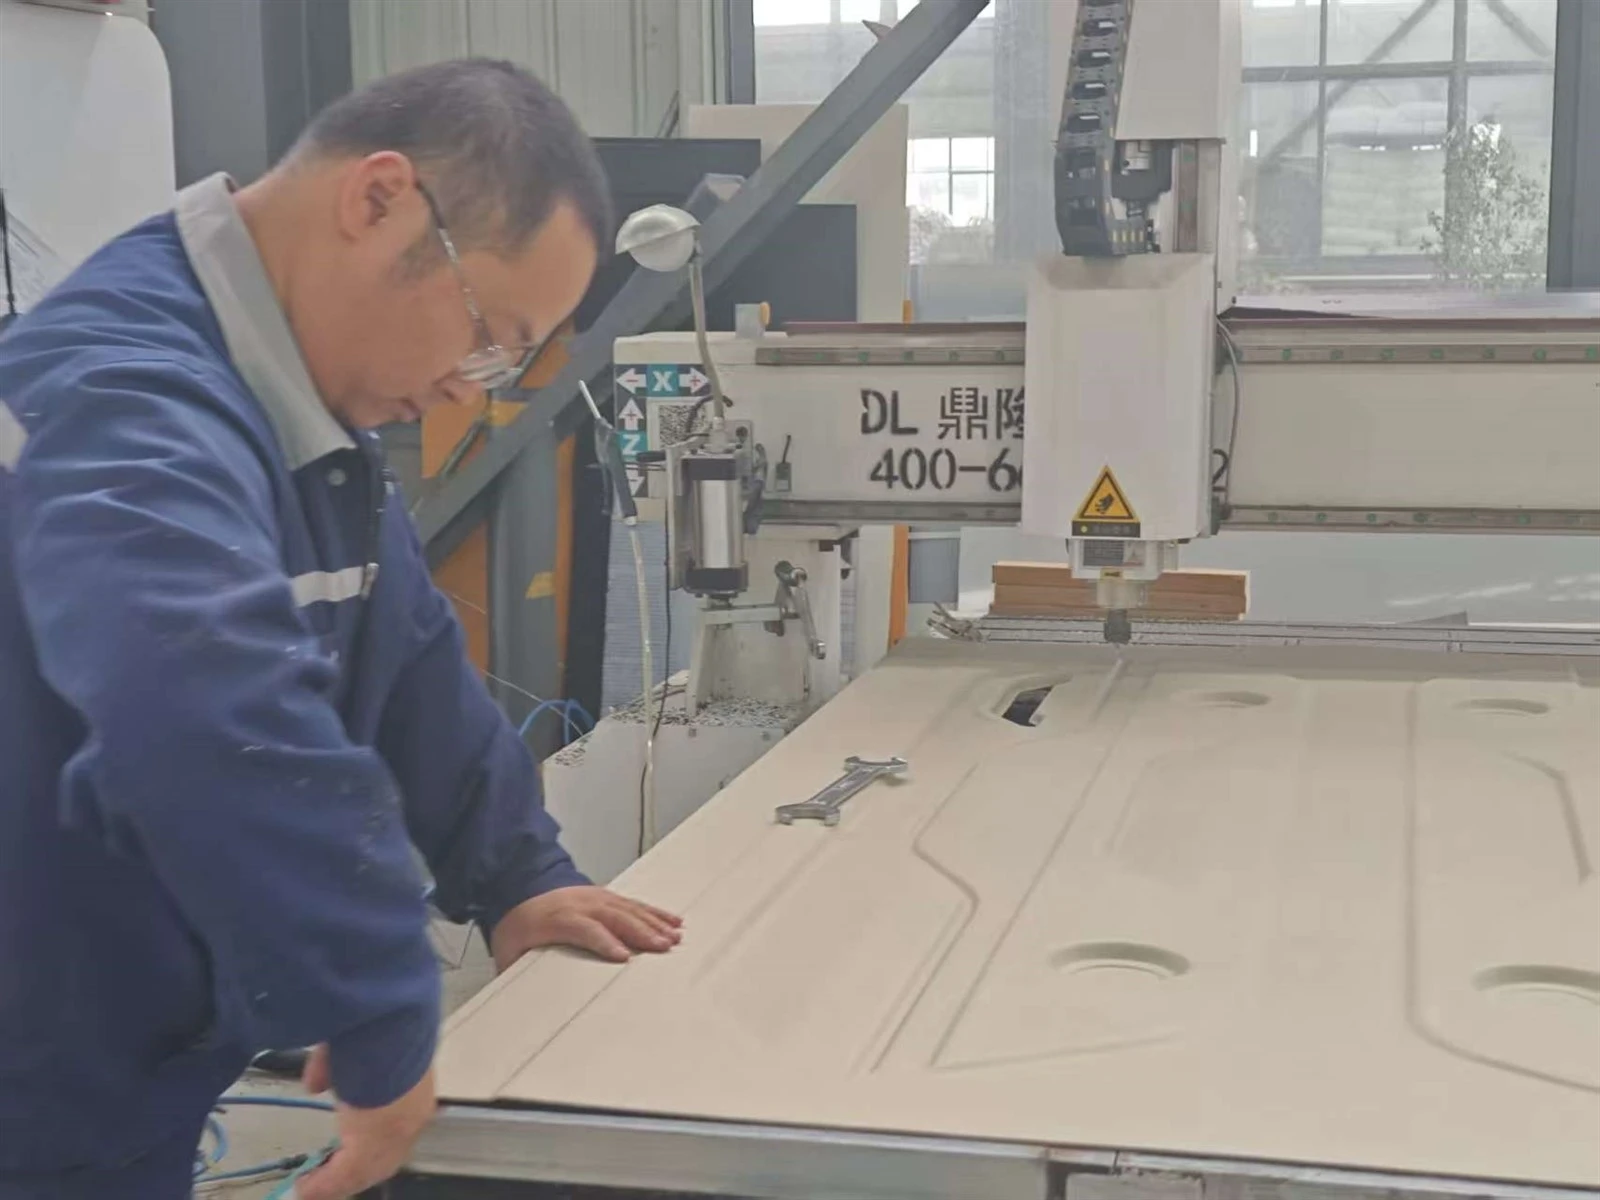
2. Comparación de materiales
| Factores materiales | Conformado al vacío de ABS | Fibra de vidrio (FRP) |
|---|---|---|
| Materia prima | Hoja de plástico ABS.Un uniforme pre-fabricadotermoplásticohoja. | Resina líquida y fibras de vidrio.Un sistema compuesto que involucra una resina termoendurecible (como poliéster o epoxi) y fibras de refuerzo (estera, tela). |
| Propiedades clave de los materiales | - Alta resistencia al impacto - Buena rigidez - Buena resistencia al calor - Excelente acabado superficial - Reciclable |
- Muy alta relación-a-peso - Rigidez excepcional - Puede ser diseñado(cambiando el tipo/orientación de la fibra) - Excelente resistencia química y a la intemperie(con resina adecuada) |
| Consistencia de materiales | Muy alto.Cada pieza está fabricada a partir de una lámina de ABS uniforme y de calidad-controlada. | Variable.La calidad depende de la habilidad del laminador. La proporción de resina-a-fibra y las burbujas de aire pueden variar, lo que afecta la resistencia y el peso de la pieza. |
| Publicar-procesamiento | Fácil de pintar, pegar y termoformar. También puede ser cromado-. | Requiere una preparación exhaustiva de la superficie (lijado, aplicación de masilla) antes de pintar. Las piezas se pueden perforar y cortar fácilmente. |
| Impacto ambiental | Mejor.Los residuos termoplásticos se pueden triturar y reciclar. El proceso implica calentamiento, no vapores químicos. | Peor.Los plásticos termoestables no son reciclables. El proceso involucra compuestos orgánicos volátiles (COV) de la resina, que requieren ventilación adecuada y equipo de seguridad. |
Veredicto material:ElegirABSpara una pieza resistente, consistente y estéticamente superior que sea fácil de terminar. ElegirFibra de vidriocuando necesitas el máximoResistencia, rigidez y capacidad de personalizar las propiedades del material..
3. Comparación de procesos y fabricación
| Factor de proceso | Conformado al vacío de ABS | Fibra de vidrio (FRP) |
|---|---|---|
| Descripción del proceso | 1. Un pisohoja de ABSse calienta hasta que esté suave y flexible. 2. Se coloca sobre un molde. 3. Una aspiradora aspira el aire y toma la hoja para darle la forma del molde. 4. La pieza se enfría y se retira y recorta. |
1. Se aplica un agente desmoldante al molde. 2. Capas de estera/tela de fibra de vidriose colocan en el molde. 3. resina liquidaSe cepilla, enrolla o rocía para saturar las fibras. 4. La partecuras(endurece) químicamente. 5. Se desmolda y recorta la pieza. |
| Libertad de diseño | Limitado por "Ratios de sorteo".El proceso es mejor para piezas con contornos suaves. Los embutidos profundos pueden causar variaciones en el espesor de la pared (adelgazamiento). Ángulos de salidason requeridos. | Extremadamente alto.Puede crear prácticamente cualquier forma, incluidas curvas complejas, nervaduras profundas y socavados. Ideal para estructuras grandes de una sola-pieza. |
| Consistencia de piezas | Excelente.Cada pieza es una réplica exacta del molde, lo que garantiza una alta repetibilidad y control de calidad. | De regular a bueno.Altamente dependiente de la habilidad del trabajador. Pueden aparecer huecos, puntos secos y áreas-ricas en resina, lo que genera variaciones. |
| Velocidad de producción | Rápido.Los tiempos de ciclo suelen ser2-10 minutos. El proceso se automatiza fácilmente para resultados de gran-volumen. | Lento.Los tiempos de colocación-y curado pueden tardarvarias horas a díaspor pieza, dependiendo del tamaño y sistema de resina. |
Veredicto del proceso:ElegirConformado al vacío de ABSpor unrápido, repetible y escalableproceso de fabricación. ElegirFibra de vidriocuando tu diseño esdemasiado grande o geométricamente complejopara conformado al vacío y cuando la velocidad de producción no es la principal preocupación.
Conclusión: cómo elegir
Debe elegir ABS Vacuum Forming cuando su proyecto requiera:
Volúmenes de producción medios a altos(por ejemplo, interiores de automóviles, armarios de electrodomésticos, carcasas de productos).
Un acabado superficial de clase "A" de alta-calidadrecién salido del molde.
Bajo coste por-piezaa escala.
Plazos de producción rápidosy calidad constante de las piezas.
Un buen equilibrio entre tenacidad y rigidez, pero no resistencia estructural primaria.
Debes elegir Fibra de Vidrio (FRP) cuando tu proyecto requiera:
Volumen bajo o piezas únicas-(por ejemplo, kits de carrocería personalizados para automóviles, cascos de embarcaciones, características arquitectónicas, prototipos).
Muy alta resistencia y rigidez; la pieza es un componente estructural.
Libertad de diseño extremacon formas complejas y secciones profundas.
Piezas muy grandesque exceden el tamaño de la cama de las máquinas formadoras al vacío.
Propiedades específicas de resistencia química o a la intemperie que ofrecen resinas especializadas.